
 中文简体

Hliníkové plechovky od sodovky: Od slitiny po snadno otevřený konec, praktický průvodce pro kupující
Oct 23, 2026
Otevřete vychlazenou hliníkovou plechovku od sody a první, čeho si všimnete, je, jak málo váží – a jak dokonale drží tlak. Hliník dominuje uličce s nealkoholickými nápoji, protože rychle chladne, odolává stohování a nese vnitřní tlak sycení oxidem uhličitým bez těžkého kovu. To, co většina spotřebitelů nikdy nevidí, je řetězec rozhodnutí o materiálu, který se za tím může skrývat: slitina, která dodává tělu pevnost při tloušťce boční stěny měřené ve zlomcích milimetru, lak, který zabraňuje dotyku produktu s kovem, rýhovaný konec, který se musí snadno otevřít, aniž by prosakoval, a kroužek, který musí pokaždé fungovat. Pro obalové inženýry, manažery nákupu a majitele značek, kteří získávají materiály na plechovky od nápojů, je znalost toho, jak se tyto kusy vyrábějí a co se může pokazit, rozdílem mezi hladkou linkou a nákladným výrobním problémem.
Co je uvnitř hliníkové plechovky na sodu
Hliníková plechovka na sodovku není jeden kus kovu. Jedná se o sestavu tří tvarovaných součástí – tělo, snadno otevíratelný konec a kroužkové poutko – plus povlakový systém, který musí vydržet tvarování, plnění, distribuci a měsíce na polici. Každá součást začíná jako jiný kovový pásek, je tvořena jiným procesem a nese svůj vlastní soubor kritérií přijatelnosti.
| Komponenta | Typická slitina | Hlavní funkce | Metoda tváření |
|---|---|---|---|
| Tělo plechovky | Série 3000, např. 3104 | Tlakové omezení, základna bariéry produktu | Tažení a žehlička (DWI) |
| Snadno otevíratelný konec | Série 5000, např. 5182 | Uzavírá plechovku, otevírá se skrz rýhovaný panel | Lisování a konverzní lisování |
| Karta prsten | Hliník nebo pozinkovaná ocel | Pákový efekt k prolomení skóre | Ražení, nýtování až do konce |
| Nátěry a inkousty | Potravinářský lak, inkousty, laky | Ochrana proti korozi, dekorace, image značky | Coil lakování a tisk |
Na začátku procesu jsou slitinové cívky potaženy a potištěny předtím, než dojde k jakémukoli tvarování. Polotovar těla je tažen řadou žehlicích kroužků, které ztenčují stěnu od přibližně 0,3 mm v polotovaru po zhruba 0,1 mm na boční stěně. Konec je vyražen ze samostatného pásku, rýhován v kruhovém vzoru a opatřen nýtovaným poutkem. Výsledkem je nádoba, která váží zhruba 13 až 15 gramů pro formát 330 ml, přesto vydrží stohování, které by rozdrtilo skleněnou láhev. Tato sekvence zní jednoduše, ale každý krok závisí na tom, zda se příchozí materiál chová přesně podle specifikace.
Tělo plechovky: Výkon ze slitiny, měřidla a tažení a železa
Tělo je místem, kde končí většina kovu, takže je to také místo, kde mají kupující největší vliv na náklady. Na dvoudílné lince záleží na stálé teplotě slitiny a toleranci měřidla více než na certifikátu ve složce. Pokud se tloušťka vstupní cívky mění, žehlící fáze se stává nestabilní: je příliš tenká a boční stěna se rozštěpí; příliš tlustý a opotřebení nástroje se zrychluje, zatímco plechovka je těžší.
Slitiny řady 3000 používané pro většinu těl nápojů nabízejí silnou rovnováhu mezi pevností a tvarovatelností, ale skutečná temperace, povrchová úprava a mazání určují, jak dobře bude tato cívka fungovat ve vašem konkrétním nástroji. Odlehčení a recyklovaný obsah také posouvají specifikaci: tenčí stěny snižují vstup hliníku na plechovku a vyšší recyklované frakce mění chemii taveniny, ze které vychází materiál těla. Proto by hodnocení materiálu mělo být založeno na zkušebních datech, nikoli na nominálních materiálových listech.
U formátů nápojů na bázi oceli je logika totožná – stejný dvoudílný proces probíhá na potaženém jednobarevném ocelovém materiálu a kvalifikační kritéria, jako je přesnost měřidla, přilnavost povlaku, soutisk tisku a rovinnost, se přenášejí přímo.
 Dvoudílná plechovka Tělo plechovky ocel Jednobarevné Materiál: hliník nebo TFS Zobrazit produkt →
Snadno otevřený konec: Produktem je tolerance
Snadno otevíratelný konec je technicky nejhustší součástí hliníkové plechovky na sodu. Musí udržet vnitřní tlak, zastavit úniky po dobu trvanlivosti, která může přesáhnout dva roky, a stále se otevírat tahem, který většina spotřebitelů zvládne. Tato rovnováha žije v rýhované čáře, kde je zbytková tloušťka obvykle řízena v rozmezí několika setin milimetru. Rýhujte příliš hluboko a konec se otevírá během retorty nebo distribuce; rýha je příliš mělká a jazýček se trhá, místo aby panel čistě odřízl.
Při kvalifikaci koncových zásob pro nápojové aplikace zkontrolujte tyto parametry:
- Vyhodnoťte zbytkovou tloušťku a její konzistenci po celém obvodu
- Integrita nýtu po operaci vytyčení jazýčku
- Výška vytyčení tabulátoru a rotační zarovnání
- Kontinuita povlaku na vrubové linii, kde nejčastěji začínají korozní cesty
Režimy selhání, kterým se chcete vyhnout – netěsné otvory, oddělené štítky nebo zářez, který se neotevře – každý sledujte zpět do vstupního koncového materiálu a řízení procesu v konverzním lisu. Základem této kontroly je materiál se stabilními mechanickými vlastnostmi.
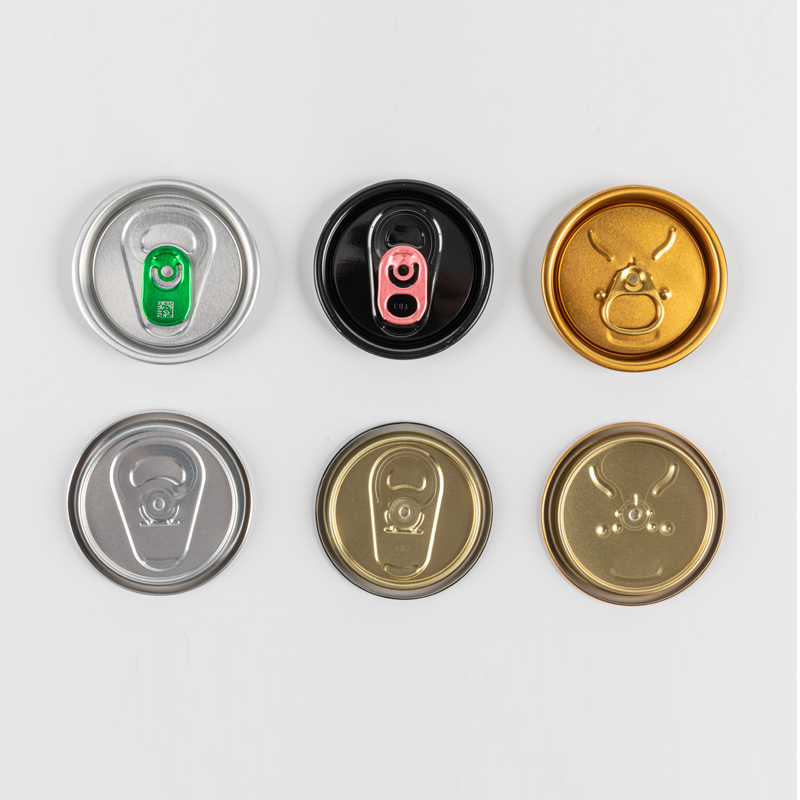 EOE Stock Beverage EOE Barva: Přizpůsobená jednobarevná nebo vícebarevná Zobrazit produkt →
Materiály kroužků: hliník vs galvanizovaná ocel
Prstencové záložky jsou malé, ale jsou jedinou částí balení, se kterou spotřebitel fyzicky komunikuje. Tuhá nebo oddělená chlopeň způsobuje špatné otevírání a ouško, které se odděluje od konce, nechává rýhovaný panel neotevřený. Materiál poutka se musí ohýbat bez praskání, držet nýt bez uvolnění a odolávat korozi kolem upevňovacího bodu.
| Majetek | Pažba s hliníkovými záložkami | Zásobník z pozinkované oceli |
|---|---|---|
| Tvařitelnost | Vynikající pro tenké, pevně tolerované konstrukce | Dobrý; obvykle potřebuje o něco těžší měřidlo |
| Možnosti povrchu | Stříbro, zakázkový tištěný, bezbarvý lak | Oboustranně stříbrná, jednostranně zlatá/stříbrná, zakázková vícebarevná |
| Odolnost proti korozi | Přírodní oxid plus lak | Zinková vrstva plus organický vrchní nátěr |
| Typická aplikace | Nápoj končí tam, kde záleží na hmotnosti a přesnosti | Cenově zpracované velikosti plechovek a velkoprůměrové konce |
Hliníkové štítky jsou standardem pro koncovky nápojů, kde je hmotnost kritická: každý miligram hmotnosti štítku ovlivňuje cyklus nýtu a sílu otevírání. Pozinkované ocelové jazýčky nabízejí nákladovou vedoucí cestu pro formáty, kde je otevírání a ochrana proti korozi řízena pomocí nátěrového systému. Výběr patří ke specifikaci balíčku, nikoli zvyku.
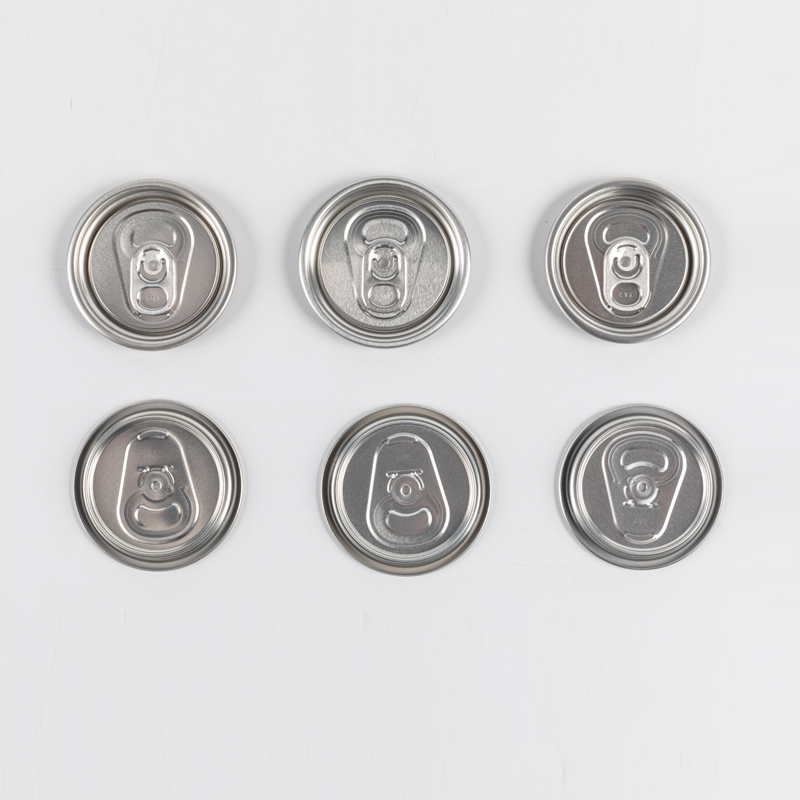 Aluminium Ring Tab Stock Barva: Přizpůsobená vícebarevná Zobrazit produkt →
Nátěry a tisk: Vrstva, která vyhovuje spotřebiteli
Nátěry a potisk jsou tím, co promění holý kovový pás na obal určený pro styk s potravinami. Vnitřní lak zabraňuje reakci nápoje s hliníkem a musí přežít proces tvarování bez praskání na boční stěně nebo na rýhované linii. Vnější potisk nese značku, takže registrace mezi tiskovými stanicemi a adheze po formování přímo ovlivňují to, jak plechovka vypadá na polici.
Dodavatelé, kteří působí specializovaně povlak cívky linky mohou ovládat obě strany pásu v jediném průchodu: organický povlak na vnitřní straně a základní nátěr, inkousty a lak na vnější straně. To je důležité pro vysokorychlostní dvoudílné nápojové plechovky, protože vytvrzený povlak se musí při žehlení ohýbat, aniž by ztratil bariérový výkon. Při hodnocení dodavatele se zeptejte, jak ověřují dírky, adhezi a vytvrzování na každé cívce – ne jednou za sezónu.
Co zkontrolovat při nákupu materiálů plechovek od nápojů
Než se zavážete dodavateli materiálů pro hliníkové plechovky na sodu, proveďte stejný kvalifikační seznam, jaký byste použili pro jakoukoli součást, která se dotýká nápoje:
- Krytí povlaku a četnost výskytu dírek — požádejte o data zkoušky dírek, nejen o certifikát analýzy.
- Rozměrová přesnost – ověřte šířku řezu a toleranci stříhaného polotovaru podle vašich vlastních výkresů nástrojů.
- Shoda s potravinami – ověřte, zda lak, inkousty a kovové substráty splňují předpisy pro vaše cílové trhy.
- Sledovatelnost šarží – každý svitek by měl být sledovatelný od příchozího kovu přes povlakování, řezání, řezání a lisování.
- Kontrola kvality procesu – dodavatel by měl dokumentovat testování křivek, kontroly adheze a postupy vizuální kontroly.
Dodavatel s dokumentací proces kontroly kvality vám tato data předá, aniž byste byli dvakrát požádáni. Zbytek záleží na tom, jak pohodlně mohou diskutovat o vašich nástrojích a způsobech selhání – protože v hliníkových plechovkách od sody nejsou materiál a proces nikdy zcela odděleny.
Hliníková plechovka na sodu vypadá jako zázrak jednoduchosti, ale je to precizní sestava, která odměňuje kupující, kteří rozumí jejím materiálům. Tělo, konec a poutko přinášejí různé tolerance a různé rizikové profily a povlaky jsou součástí specifikace, nikoli dodatečným nápadem. Vyberte si dodavatele, který vám ukáže, jak se tyto vrstvy chovají společně, od cívky po lisovanou součást – to je místo, kde skutečně začíná spolehlivá plechovka nápoje.


- Address: č. 11 Zhenxing Road, Hangzhou Bay Oblast hospodářského a technologického rozvoje Shangyu, Zhejiang, Čína
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

