
 中文简体

Jak sladit automatický zavařovací stroj s kovovými obalovými materiály
Sep 11, 2026
V 9:00 v typický výrobní den se konzervárenská linka běžící rychlostí 380 plechovek za minutu zastavila, protože ocel dvoudílného těla plechovky se náhle vychýlila o 0,02 mm. Automatický zavařovací stroj nebyl ten kus, který se rozbil. Materiál byl mimo upínací toleranci stroje. Výsledkem byl 40minutový výpadek a 1900 odmítnutých granátů, než operátor resetoval parametry.
Závěr je jednoduchý: automatický zavařovací stroj funguje pouze stejně dobře jako materiál a proces, který je kolem něj. Pokud hodnotíte stroj, vaším prvním úkolem není porovnávat rychlostní čísla. Vaším prvním úkolem je definovat, jak bude váš kovový materiál, povlak a tolerance interagovat s tímto strojem.
Na čem skutečně závisí výkon automatického zavařovacího stroje
Automatický zavařovací stroj v prostředí kovových obalů zvládá tři hlavní funkce: tvarování, spojování a těsnění. U třídílných plechovek stroj podává válcovaný plech nebo svitek oceli těla plechovky, formuje tělo, svařuje boční šev a obrubuje oba konce. U dvoudílných plechovek stroj vytáhne šálek z potažené cívky a poté jej přitlačí do tvaru. Systém podávání stroje, nástroje a senzory jsou navrženy podle rozměrových specifikací.
To znamená, že skutečný výkon závisí na tom, jak přesně váš materiál odpovídá konstrukčnímu oknu stroje. Pokud je ocelový svitek příliš tvrdý, tvarovací válce mohou sklouznout. Pokud je povlak příliš silný, je třeba upravit teplotu svaru. Pokud má povrch specifickou soutisk tisku, systém strojového vidění jej musí být schopen konzistentně vidět.
Na třídílné lince je materiál obvykle potažený plech nebo svitek, který je nařezán na délku. Automatický zavařovací stroj poté vytvoří válec těla a svaří šev. Svar je nejcitlivější částí. Menší změna tloušťky cínového povlaku může změnit požadavek na svařovací proud o 3-5 procent, což nutí operátora seřídit stroj. Pokud se seřízení opakuje mnohokrát za směnu, celkový efektivní výkon stroje klesá rychleji, než uvádí typový štítek.
V praxi většina výrobců obalů vidí tyto problémy mnohem později, než očekávali. Linka s jednobarevným ocelovým tělem plechovky se může zdát v pořádku, dokud nepřejdete na vícebarevně potištěnou cívku. Senzory polohy automatického konzervačního stroje detekují tmavší nebo světlejší substrát jako jiný referenční bod a každá následující operace se posune. Zde se výběr oceli těla plechovek stává otázkou výběru stroje, nikoli pouze otázkou nákupu.
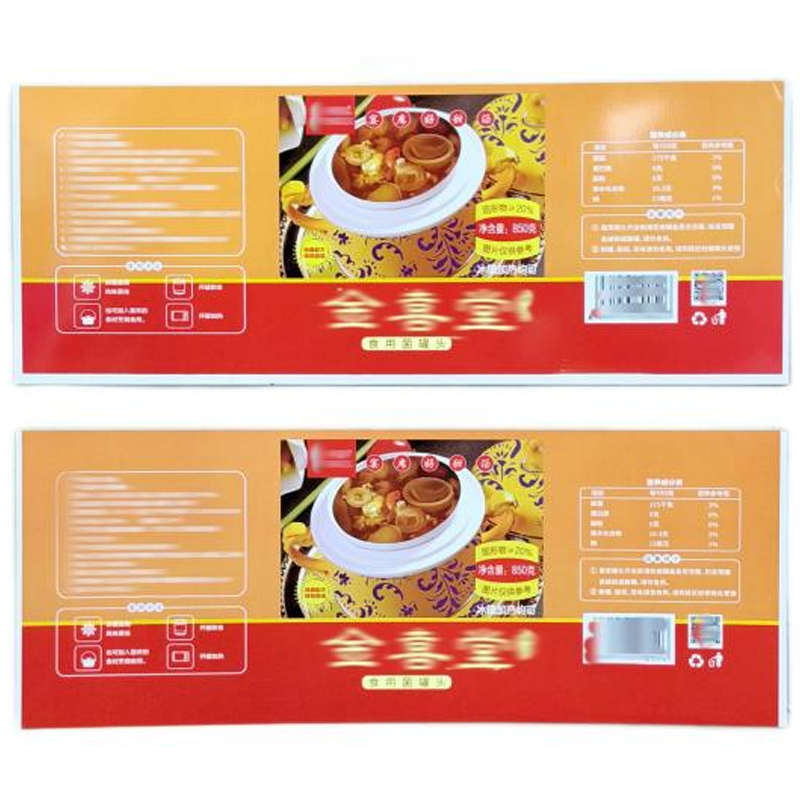 Třídílné ocelové tělo plechovky s vícebarevným potiskem pro balení Tato pocínovaná nebo laminovaná ocel nabízí vícebarevný tisk s cínovým povlakem od 1,1 do 11,2 g/m² a tolerancí tloušťky ±0,01 mm. Jeho konzistentní povrch pomáhá předcházet nesprávnému vyrovnání senzoru v automatických konzervačních linkách. Zobrazit produkt →
Rozměr tolerance rozšíříme níže.
Tolerance materiálu: tichý ovladač účinnosti automatického konzervovacího stroje
Když porovnáte automatické konzervovací stroje, literatura často zdůrazňuje dobu cyklu a funkce přepínání. Nejnákladnější poruchy jsou však obvykle způsobeny posunem tolerance materiálu. Pokud například dodavatel dodá svitek z pocínovaného plechu o tloušťce 0,29 mm namísto specifikovaných 0,28 mm, stanice pro tvarování karoserie s ním může stále pracovat. Ale když se tloušťka mění podél stejné cívky, svařovací proud se stává nestabilním. Stroj začíná produkovat slabé švy a tým kontroly kvality nemůže izolovat, zda je problémem stroj, cívka nebo operátor.
Níže uvedená tabulka ukazuje typická očekávání tolerance pro materiály používané na moderním automatickém konzervovacím stroji.
| Parametr materiálu | Typické pracovní okno | Dopad při překročení |
|---|---|---|
| Tloušťka | 0,18-0,30 mm | Zasekávání a nekonzistentní svary |
| Hmotnost povlaku | 2,8-5,6 g/m2 | Špatná odolnost proti korozi nebo odlupování |
| Tvrdost | 52-62 HRC | Odpružení a zdeformovaná těla plechovek |
Hmotnost povlaku je další proměnná, která ovlivňuje těsnění a svařování bočních švů. Pro potravinářský produkt s krátkou skladovatelností může být přijatelný povlak 2,8 g/m2. U agresivních potravinářských produktů, jako jsou rajčata, se rychlost rozpouštění železa stává problémem. Automatický konzervárenský stroj, který je nastaven na jednu hmotnost povlaku, se bez přepnutí automaticky nepřizpůsobí jiné. To je běžný zdroj skrytých prostojů.
Pro víko platí stejný princip. Materiál EOE, který je řezán s mírným otřesem, nemusí ovlivnit pomalou ruční linku, ale automatický konzervárenský stroj s rychlostí 600 plechovek za minutu detekuje otřepy jako chybu podávání. Výsledkem je falešný zásek nebo poškozené víko. Proto na výběru spolehlivého materiálu EOE záleží stejně jako na výběru značky stroje.
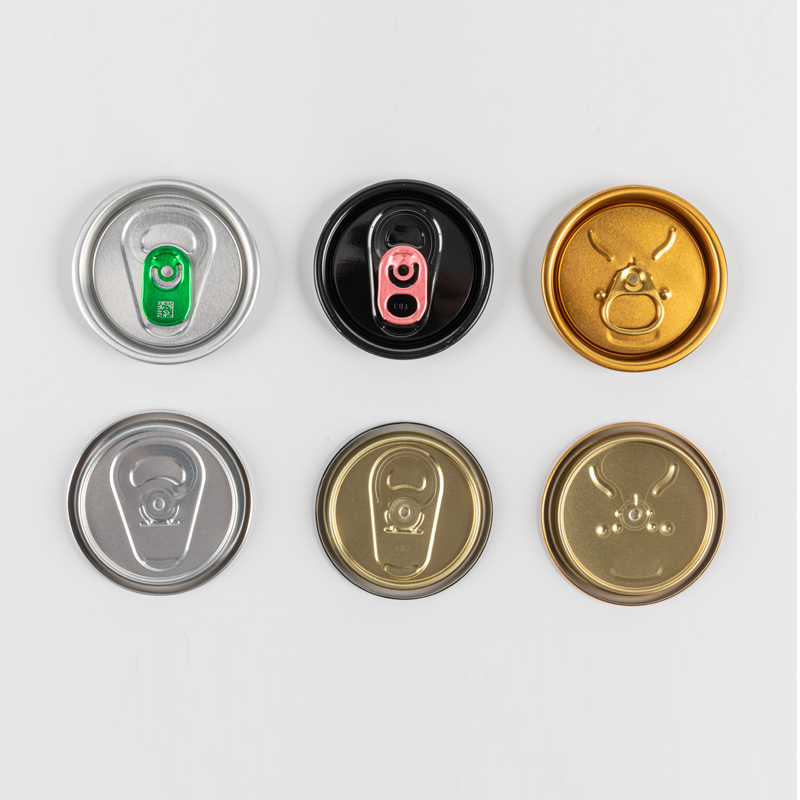 Nápojová EOE zásoba s přizpůsobitelným potahem a typy zakončení Tato zásoba EOE, vhodná pro džus a pivo, podporuje více typů koncovek a možností přizpůsobení. Čistý řez snižuje falešné zaseknutí a poškození víček při vysokorychlostních konzervárenských operacích. Zobrazit produkt →
Když určíte tolerance, snížíte riziko těchto malých, ale drahých přerušení.
Výběr automatického zavařovacího stroje pro váš produktový mix
Váš produktový mix určuje, na kterých funkcích stroje skutečně záleží. Závod, který vyrábí pouze dvoudílné plechovky od nápojů, má jiné požadavky než závod, který vyrábí mnoho malých sérií třídílných plechovek na potraviny.
- Dvoudílné linky: vysoká rychlost, nízká spotřeba materiálu, ale omezená tvarová flexibilita těla.
- Třídílné linky: mohou mít různé průměry a výšky, ale svařování bočních švů vyžaduje přesný materiál a povlak.
- Vícebarevná potištěná těla: vyžadují, aby registrační systém automatického konzervačního stroje byl kompatibilní s délkou opakování tisku.
Vzhledem k tomu, že tiskové a krycí vrstvy se nanášejí před vytvořením plechovky, závisí výkon stroje na kvalitě tohoto povlaku. Jednotný povlak vytvořený na a linka na potahování cívek snižuje kolísání tření a zlepšuje konzistenci svaru.
Kromě materiálu musí samotné zařízení odpovídat vaší zamýšlené rychlosti linky a budoucímu rozšíření. Lehký stroj zvládne 150 plechovek za minutu, zatímco linka s velkým rozchodem může překročit 800. Rozhodnutí by mělo být založeno na vašem skutečném ročním objemu, nikoli na maximální teoretické rychlosti stroje.
Rychlost není neutrální parametr. Když zvýšíte rychlost linky nad 500 plechovek za minutu, podávání archů bude dynamičtější. Napnutí řemene, přísavky a tvarovací lisy musí pracovat v rychlejším rytmu. Pokud má ocel těla plechovky stejnoměrnou tvrdost a stabilní povlak, je tato vysoká rychlost možná. Pokud má materiál drobné odchylky, bude stroj buď produkovat více zmetků, nebo jej budete muset zpomalit, abyste zachovali kvalitu. Skutečná rychlost, kterou získáte, je proto omezena kvalitou vašeho vstupního materiálu.
 Podpora zařízení pro stabilitu konzervárenské linky Tato společnost zabývající se vybavením poskytuje strojní a průmyslové znalosti. Díky jednotným vstupním materiálům si jejich systémy udržují výkon při vyšších rychlostech, snižují zmetkovitost a zajišťují předvídatelný provoz. Zobrazit produkt →
Když zkombinujete správný nátěr, správnou ocel plechovky a správné vybavení, získáte systém, který funguje předvídatelně.
Výměna a údržba: tam, kde se objevují skryté náklady
Přechod na euro je po poruchách druhým největším zdrojem ztráty produkce. Na automatickém zavařovacím stroji změna zahrnuje výměnu tvářecích nástrojů, resetování parametrů švového svařování a vložení nové cívky. Pokud vaše řada provozuje více velikostí produktů, musíte odhadnout, kolik minut každá změna zabere.
- Vyjměte a vyčistěte formovací matrice; celkový čas může u starších strojů přesáhnout 20 minut.
- Přelaďte svářečku na novou tloušťku oceli; zkušený operátor potřebuje 10-15 minut.
- Zaveďte a zaregistrujte novou cívku; to může trvat dalších 5 minut.
Tyto časy se stávají rozpočtovými položkami. Stroj s rychlovýměnnými nástroji může být předem o 15 procent dražší, ale ušetří více práce než za rok. Stejná logika platí pro kontroly kvality. Přísný proces kontroly kvality ve vaší vstupní kontrole materiálu zabrání mnohým z těchto překvapení při přechodu na euro.
Údržba není jen o mazání nebo výměně řemene. Automatický zavařovací stroj, který běží s vyoseným formovačem, postupně opotřebovává matrice. Toto opotřebení se projevuje jako rozměrový posun v plechovkách a tým kvality si všimne rostoucího počtu plechovek, které nevyhověly mikrometrické kontrole. Pokud máte robustní proces kontroly materiálu, můžete vždy rozlišovat mezi opotřebením matrice a variací vstupního materiálu. Bez něj může tým údržby vyměnit perfektně dobré nástroje.
Přímý způsob, jak vyhodnotit investice do automatických konzerváren
Hodnocení automatického zavařovacího stroje by mělo začít u vaší specifikace materiálu, nikoli u brožury stroje. Zapište si skutečný rozsah tloušťky, hmotnost povlaku a povrchovou úpravu pro každý produkt, který plánujete používat. Poté požádejte dodavatele zařízení, aby prokázal, že systémy podávání, tváření a snímání stroje zvládnou vaši stávající toleranci vstupní cívky.
Když pozvete dodavatele zařízení, požádejte ho, aby přinesl vzorek vašeho materiálu, nebo ho požádejte, aby provedl zkoušku na vlastním stroji. Zkouška by měla zahrnovat tři případy: průměrný materiál, nejpřísnější toleranci a cívku pro nejhorší případ, kterou obdržíte od svého současného dodavatele. Pokud stroj dokáže vyrobit přijatelné plechovky ve všech třech případech, má reálnou provozní rezervu. Pokud zvládne pouze průměrný materiál, kupujete stroj, který při běžných výkyvech výroby selže.
Automatický zavařovací stroj je pouze tak stabilní, jak stabilní je nejslabší vstup v lince. Pokud váš dodavatel může prokázat stabilní výkon s vašimi současnými materiály, našli jste spolehlivého partnera. Pokud mohou prokázat výkon pouze s vlastním referenčním materiálem, absorbujete technické riziko, které se později objeví ve vaší výrobní zprávě.
Začněte tím, co skutečně zpracováváte, a rozhodování o stroji bude mnohem jednodušší.


- Address: č. 11 Zhenxing Road, Hangzhou Bay Oblast hospodářského a technologického rozvoje Shangyu, Zhejiang, Čína
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

